


Blid
Blid
Blid
Blid
Blid
Blid
Blid
Blid
Blid
Støbning af plexiglas er varmedannende - og materialevalg kommer først
Plexiglas, det almindelige navn for PMMA akrylplader, er en termoplast, der bliver bøjelig ved opvarmning og holder sin nye form efter afkøling. Den enkelte egenskab gør det til et af de mest tilgivende materialer til praktiske formningsprojekter, lige fra motorcykelforruder og udstillingsstandere til brugerdefinerede lysspredere og maskinafskærmninger. Selve støbemetoden er ikke kompliceret: opvarm arket, form det over en form, lad det køle af. Den del, der forårsager de fleste fejl, er at vælge det forkerte materiale eller skubbe temperaturen uden for det sikre vindue. Så før du rækker ud efter en varmepistol, skal du beslutte, hvilken type akryl du rent faktisk har brug for. Typiske dele omfatter salgsstedsskærme, maskinstænkskærme, lampedæksler og beskyttende vinduer - alle former, der starter som fladt ark og får deres geometri gennem varme.
For ethvert støbeprojekt betyder skelnen mellem støbt og ekstruderet mere end mærket. Støbt akryl giver lidt bedre optisk klarhed og kemisk modstandsdygtighed, men ekstruderet plade er normalt mere ensartet i tykkelse og blødgør mere jævnt, hvilket gør det til det nemmere materiale at bøje og forme. Hvis du bygger et enkeltstående buet panel eller en prototypekabinet, skal du starte med en transparent ekstruderet PMMA-plade af optisk kvalitet ; det giver dig en stabil formningsadfærd og en ren overflade. For en dybere sammenligning af de to produktionsruter, vores PMMA materiale guide dækker de egenskaber, du skal tjekke inden du bestiller.
 Høj lysstyrke, bred applikation, optisk kvalitet PMMA transparent ekstruderet lys G Skånsom er høj lysstyrke, bred applikation, optisk kvalitet PMMA Transparent ekstruderet lysstyreplade, leverandører og producenter, engros... Se produkt →
Temperaturområder, der faktisk betyder noget for akryl
Akryl smelter ikke pludselig som is; det passerer gennem et blødgøringsstadium. Under ca. 100 °C er det stadig glasagtigt og vil revne eller krakelere, hvis det tvinges ind i en bøjning. Det praktiske formningsvindue sidder mellem 150 °C og 180 °C (ca. 300 til 355 °F). Inden for dette område kan arket bøjes, draperes eller vakuumformes uden at miste overfladekvaliteten. Over 190 °C kommer der bobler og blegning, når materialet begynder at nedbrydes. Forskellige leverandører angiver lidt forskellige tal, men princippet er det samme: form midt i vinduet og hold varmen ensartet.
Formingsvinduet i praksis
Hold arket ved måltemperaturen længe nok til, at varmen kan trænge igennem hele tykkelsen, og arbejd derefter hurtigt, mens det stadig er bøjeligt. Et infrarødt termometer fjerner gætværket: Peg det mod arkets overflade og vent, indtil aflæsningen sidder inde i formningsvinduet, før du begynder at bøje. En overflade, der ser klar ud, er ikke det samme som et gennemvarmet ark, og det er her, de fleste hobbyforsøg går galt.
Hvorfor tykkelse ændrer matematikken
Tykkere lager lagrer mere varme og har brug for mere tid for at nå formningstemperaturen. En 2 mm plade kan være klar på et par minutter, mens en 6 mm plade kan have brug for flere minutters konstant opvarmning. Ved at skynde et tykt ark frembringes en overflade, der er blød og en kerne, der stadig er stiv - resultatet er en bøjet kant med spændingsrevner. Den samme logik gælder for båndvarmere: Øg opvarmningstiden med tykkelsen, og kontroller, at den blødgjorte zone er bred nok til den bøjningsradius, du har brug for.
| Tilstand | Temperatur | Hvad sker der |
|---|---|---|
| Glas overgang | ~105 °C | Arket begynder at blive blødt, men modstår stadig at bøje sig |
| Dannende vindue | 150-180 °C | Ideelt udvalg til bukning, drapering og vakuumformning |
| Overophedning | Over 190 °C | Bobler, blegning og permanent overfladeskader |
Tre pålidelige metoder til støbning af plexiglas
Vælg metoden efter den form, du har brug for, ikke efter det, der ser imponerende ud. Skarpe hjørner kræver linjeopvarmning; glatte kurver kræver opvarmning af hele overfladen; dybe, repeterbare dele kræver vakuumformning.
Linjebøjning for skarpe, rene hjørner
En strimmelvarmer eller en fokuseret varmepistol opvarmer et smalt bånd af arket. Når det bånd er blødt, folder du arket til målvinklen og holder det, indtil det afkøles. Fordi akryl fjeder lidt tilbage efter afkøling, overbøj med et par grader; med øvelse vil du lære, hvor meget din pladetykkelse og varmelegemebredde kræver. Teknikken producerer sprøde 90 graders hjørner uden at opvarme resten af delen, hvorfor den forbliver standarden for udstillingsstandere, lysafdækninger og motorcykelforruder.
Drapering til kurver og kupler
For en buet form, opvarm hele arket i en ovn eller under en bred infrarød kilde, og læg det derefter over en form - en træbuk, en skumdanner eller endda en køkkenskål. Tyngdekraft og let tryk gør arbejdet. Arket køler ind i formens kontur, og en trimfræser renser kanterne. For dybere kurver, lad arket synke under sin egen vægt før kontakt; at tvinge det ned, mens det stadig er for køligt, skaber tynde pletter i hjørnerne.
Vakuumformning til komplekse, gentagelige dele
Vakuumformning trækker et opvarmet ark ned på en detaljeret form ved hjælp af atmosfærisk tryk, hvilket gengiver ribber, underskæringer og teksturerede overflader langt bedre end håndformning. Det er metoden bag udstyrshuse, bilkomponenter og beskyttelsesdæksler - og det er her, processen holder op med at være en hobby og begynder at have brug for ordentligt værktøj og temperaturkontrol. Når du når dette stadie, bliver materialetykkelsestolerancen kritisk; vores guide til plastikplader til skiltning og LED-applikationer forklarer, hvorfor kontrolleret akryl opfører sig langt mere forudsigeligt end udskæringer i håndværksbutikker.
| Metode | Bedst til | Udstyr | Typisk resultat |
|---|---|---|---|
| Linjebøjning | Skarpe vinkler, kasser, forruder | Stripvarmer eller fokuseret varmepistol | Sprøde, lige bøjninger |
| Drapering danner | Buede paneler, kupler, baldakiner | Ovn eller infrarød varmeovn plus form | Glatte sammensatte kurver |
| Vakuumdannelse | Dybe dele, ribben, teksturerede detaljer | Vakuumformer og skimmelsvamp | Repeterbare produktionsdele |
Trin for trin: Draper danner et plexiglaspanel over en form
Start med en ren, tør plade og en form, der kan modstå formningstemperaturen. Træ og højtemperaturskum fungerer godt; laminater og lakerede overflader kan klæbe. Fjern begge beskyttelsesfilm før opvarmning.
- Skær akrylpladen groft til med en sav eller CNC-skærer, så der er en lille margen til trimning.
- Forvarm ovnen til 160 °C (320 °F), og læg pladen på en flad bakke foret med slippapir.
- Opvarm indtil arket falder under sin egen vægt og føles fleksibelt, når det testes med en behandsket finger - typisk et par minutter for 2-4 mm ark.
- Løft den varme plade op i formen og lad den lægge sig over konturen, og tryk forsigtigt fra midten og udad.
- Hold delen, indtil den afkøles til under ca. 60 °C; afkøling for hurtigt skaber indre stress og senere krakelering.
- Trim kanterne, slib og polér derefter skærelinjen, hvis kanten vil være synlig.
To praktiske påmindelser: Bær varmebestandige handsker, når du håndterer varm akryl, og hold arbejdsområdet ventileret. PMMA frigiver små mængder damp, når det opvarmes; ved typiske hobbytemperaturer og korte eksponeringstider er risikoen lav, men ren luft er en vane, der ikke kan forhandles.
Fem fejl, der ødelægger de fleste akrylstøbningsopgaver
De fleste fejlslagne dele fejler på de samme fem måder. Lær at genkende dem, før du spilder et ark.
- Overophedning af overfladen, mens kernen forbliver kold. Ydersiden bobler og hvidner, mens indersiden stadig er stiv, hvilket giver en svag, revnet bøjning.
- Tvinger en bøjning under formningstemperaturen. Resultatet er spændingsskrammer - fine hvide revner, der vises ved bøjningslinjen, nogle gange kun dage senere.
- Ujævn opvarmning på tværs af lagen. Hot spots forårsager vridning og skæve kurver, som ikke kan korrigeres, når materialet er afkølet.
- Spring beskyttelsesfilmen over eller brug af det forkerte slipmiddel. Formmaterialer og belægninger kan binde til den varme akryl.
- Køler for hurtigt. Snap-kølede dele holder mere intern belastning og er tilbøjelige til at revne under trimning eller boring.
Når en professionel producent slår værkstedet
DIY-støbning giver mening for en prototype eller en enkelt del. Men så snart delen har brug for optisk ydeevne - en lyslederplade, der fordeler lyset jævnt, en diffuser med en specificeret uklarhed eller en flammehæmmende kvalitet til en kommerciel montering - ændres kravene. Et ark, der varierer med nogle få tiendedele af en millimeter, er acceptabelt for et displaystativ og ubrugeligt for et baggrundsbelyst panel. Selv et veludstyret værksted kan ikke kontrollere parti-til-parti-konsistens, gulhedsindeks eller flammehæmmende vurdering. Flammehæmmende akryl skal for eksempel testes og dokumenteres til specifikke klassifikationer, og en udokumenteret harpiksbytning kan ændre, hvordan en del dannes, ældes og brænder.
Hos Suzhou Gentle leverer de samme optiske PMMA-ekstruderingslinjer, som producerer vores gennemsigtige plade, også vores produktsortiment til vakuumformning bygget til industrielle kunder. Vi kontrollerer formulering, måler og overfladekvalitet internt, og produktionen kører under et ISO 9001 kvalitetsstyringssystem. Det betyder, at vi kan levere den rigtige akrylkvalitet og forme den til dæksler, huse, diffusorer og lyslederkomponenter med dokumenterede tolerancer. Hvis dit projekt er på vej i produktion, skal du evaluere materialemuligheder og formningsevne, før du forpligter dig til en manuel proces.
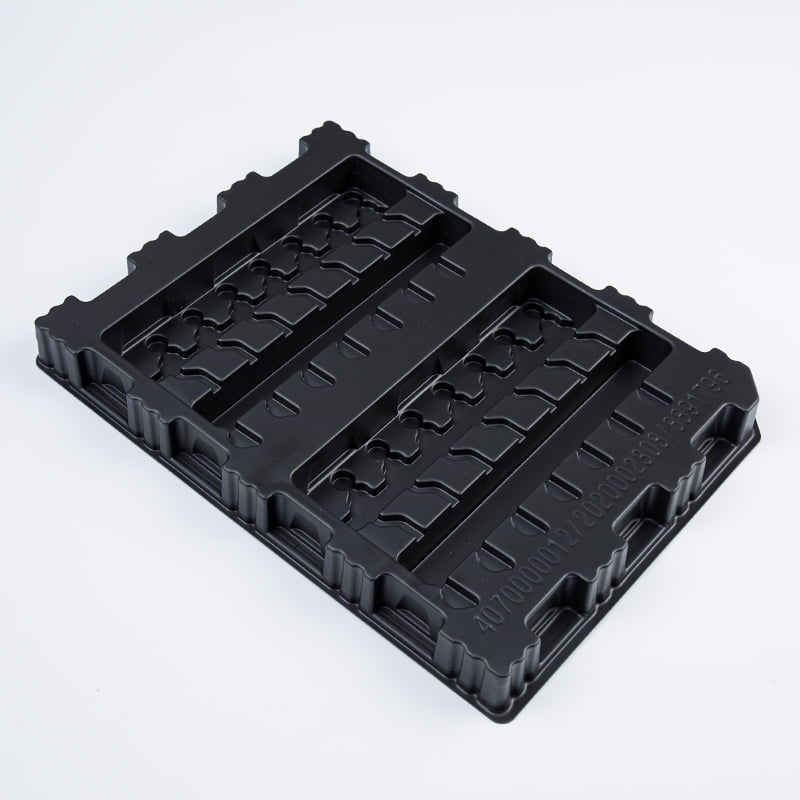 Leverandører af vakuumformning af plastplader, specialtilpassede vakuumformende plastprodukter Suzhou Gentle Photoelectric Technology Co., Ltd. understøtter tilpassede vakuumformende plastprodukter, leverandører af vakuumformning af plastplader og... Se produkt →
Støbning af plexiglas er virkelig tilgængelig: styr temperaturen, respekter tykkelsen, og vælg et materiale med ensartede egenskaber. Disse tre faktorer adskiller en ren kurve fra et revnet, boblet afslag.


